




 منزل، بيت
 منتجات
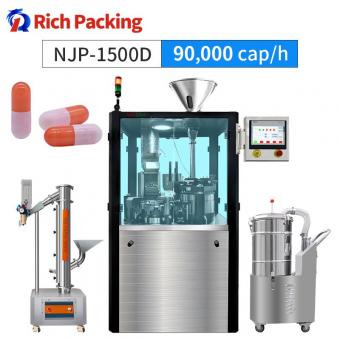
29+ years in pharmaceutical machinery, covering capsule filling, tablet pressing, blister packaging, tablet and capsule counting, cartoning, GMP production, and overseas machine service.

في تصنيع الكبسولات، يعد تحقيق وزن تعبئة ثابت أحد التحديات الرئيسية أثناء عملية التعبئة. حتى عندما تعمل آلة تعبئة الكبسولات بشكل طبيعي، يمكن أن يحدث تباين كبير بين الكبسولات الفردية إذا لم يتم التحكم بشكل صحيح في خصائص المادة، أو ظروف التغذية، أو مكونات الجرعات، أو الحركة الميكانيكية.
بالنسبة لمصنعي الأدوية والمكملات الغذائية، يمكن أن يؤدي التباين المفرط في وزن تعبئة الكبسولات إلى عدم اتساق جودة المنتج، وزيادة هدر المواد، وصعوبة الحفاظ على التحكم المطلوب في الوزن أثناء العملية.
ومع ذلك، نادراً ما يقتصر السبب على مكون واحد. لا تؤثر المواد فحسب، بل تؤثر أيضاً آلة تعبئة الكبسولات نفسها على وزن التعبئة. لذلك، عندما يختلف وزن التعبئة بشكل كبير، يجب التحقيق في المشكلة بشكل منهجي بدلاً من حلها ببساطة عن طريق تغيير معلمة واحدة في الآلة.
تشرح هذه المقالة الأسباب الرئيسية لتباين وزن تعبئة الكبسولات وتقدم نهجاً عملياً لاستكشاف الأخطاء وإصلاحها، متبوعاً بحلول للآلة والعملية لتحسين اتساق التعبئة.
يعد وزن تعبئة الكبسولات مؤشراً رئيسياً لجودة المنتج. إن فهم ماهية تباين وزن التعبئة وسبب أهميته هو الخطوة الأولى نحو تحديد أسبابه وتحسين اتساق التعبئة.
يشير وزن تعبئة الكبسولات إلى وزن المادة الموجودة داخل الكبسولة المملوءة. أثناء الإنتاج، يتم عادةً ضبط وزن التعبئة المستهدف وفقاً لتركيبة المنتج ومواصفات الكبسولة. ومع ذلك، قد يتقلب الوزن الفعلي للكبسولات الفردية حول القيمة المستهدفة.
على سبيل المثال، إذا كان وزن التعبئة المستهدف هو 500 مجم، فقد لا تزن جميع الكبسولات المملوءة فعلياً 500 مجم بالضبط. يمكن أن تحدث درجة صغيرة من التباين أثناء عملية التعبئة الميكانيكية المستمرة لآلة تعبئة الكبسولات. لذا يشير تباين وزن التعبئة إلى الفرق في وزن التعبئة بين الكبسولات المنتجة في ظل نفس الظروف. المفتاح هو التحقق مما إذا كان التباين يظل ضمن المتطلبات.
من المهم أيضاً التمييز بين وزن غلاف الكبسولة ووزن التعبئة. عند التحقيق في عملية التعبئة، يجب أن تأخذ طريقة القياس في الاعتبار وزن الكبسولة الفارغة بحيث يعكس التباين الذي يتم تقييمه المادة المملوءة فعلياً بدلاً من الاختلافات في غلاف الكبسولة نفسه.
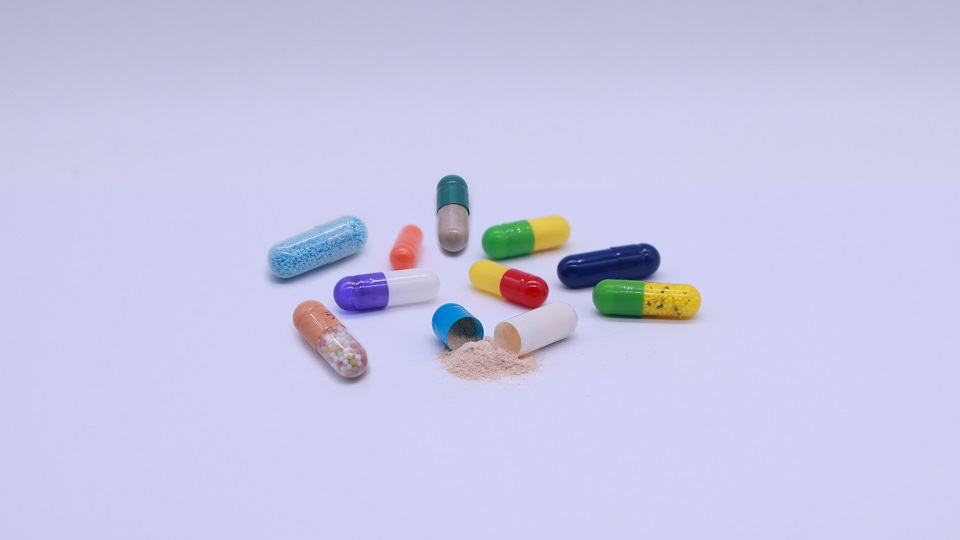 الكبسولات المملوءة بالمساحيق والحبيبات والكريات
في تعبئة الكبسولات، لا يمكن تجنب درجة معينة من تباين الوزن. يمكن عموماً اعتبار خطأ وزن التعبئة الذي يبلغ ≤3% ضمن نطاق مقبول لأداء آلة تعبئة الكبسولات، اعتماداً على المنتج والتركيبة ومتطلبات الجودة المعمول بها. الشاغل الرئيسي ليس ما إذا كانت كل كبسولة لها نفس الوزن بالضبط، بل ما إذا كان التباين يظل صغيراً ومستقراً وقابلاً للتحكم أثناء الإنتاج المستمر.
عندما يتجاوز فرق وزن التعبئة باستمرار النطاق المتوقع، يمكن أن يخلق العديد من المشاكل العملية على خط الإنتاج.
أولاً، يمكن أن يؤثر ذلك على اتساق الجرعة. إذا كان المقصود من الكبسولة احتواء كمية محددة من المكون النشط أو المادة الغذائية، فإن التباين المفرط في وزن التعبئة يعني أن الكبسولات المختلفة قد تحتوي على كميات مختلفة بشكل ملحوظ من المسحوق. بالنسبة للمنتجات الصيدلانية، يمكن أن يخلق هذا مخاوف إضافية تتعلق بمراقبة الجودة لأن عملية التعبئة من المتوقع أن تظل ضمن حدود الجرعة والوزن المحددة.
ثانياً، يمكن أن يؤدي التباين المفرط إلى زيادة هدر المواد وتكلفة الإنتاج. عندما يتقلب وزن التعبئة بشكل كبير، قد يحتاج المشغلون إلى ضبط آلة تعبئة الكبسولات بشكل متكرر. أثناء هذه التعديلات، ستحدث عمليات رفض حتى يعود وزن التعبئة إلى النطاق المستهدف. بالنسبة للمكونات الصيدلانية النشطة (APIs) باهظة الثمن، أو البروبيوتيك، أو غيرها من التركيبات عالية القيمة، يمكن أن تؤدي عمليات الرفض المتكررة إلى خسارة كبيرة في المواد على مدار دورة إنتاج طويلة.
ثالثاً، يمكن أن يؤدي وزن التعبئة غير المستقر إلى توقف الآلة بشكل متكرر وانخفاض كفاءة الإنتاج. قد يحتاج المشغلون إلى إيقاف آلة تعبئة الكبسولات للقيام بفحص شامل وإعادة ضبط. إذا كانت المشكلة ناتجة عن خصائص المادة أو التركيبة، فقد لا يؤدي مجرد ضبط آلة تعبئة الكبسولات إلى حلها، مما يؤدي إلى توقفات متكررة وتشغيل تجريبي قبل استعادة الإنتاج المستقر.
عندما يتحرك وزن التعبئة خارج النطاق المطلوب، قد يضطر المشغلون إلى إيقاف آلة تعبئة الكبسولات للقيام بفحص شامل وإعادة ضبط. إذا كانت المشكلة ناتجة عن خصائص المادة أو التركيبة، فقد لا يؤدي مجرد ضبط آلة تعبئة الكبسولات إلى حلها، مما يؤدي إلى توقفات متكررة وتشغيل تجريبي قبل استعادة الإنتاج المستقر. هذا يعطل جدول الإنتاج ويجعل من الصعب الحفاظ على إنتاج ثابت على مدار دورة إنتاج طويلة.
لذلك، فإن الهدف من تعبئة الكبسولات ليس مجرد تحقيق الوزن المستهدف في نقطة زمنية واحدة. والأهم من ذلك، يجب أن تحافظ الآلة ونظام تغذية المواد على حالة تعبئة مستقرة طوال التشغيل المستمر، مع الحفاظ على تباين وزن التعبئة ضمن النطاق المطلوب مع تقليل عمليات الرفض والتعديلات اليدوية ووقت التوقف غير المخطط له.
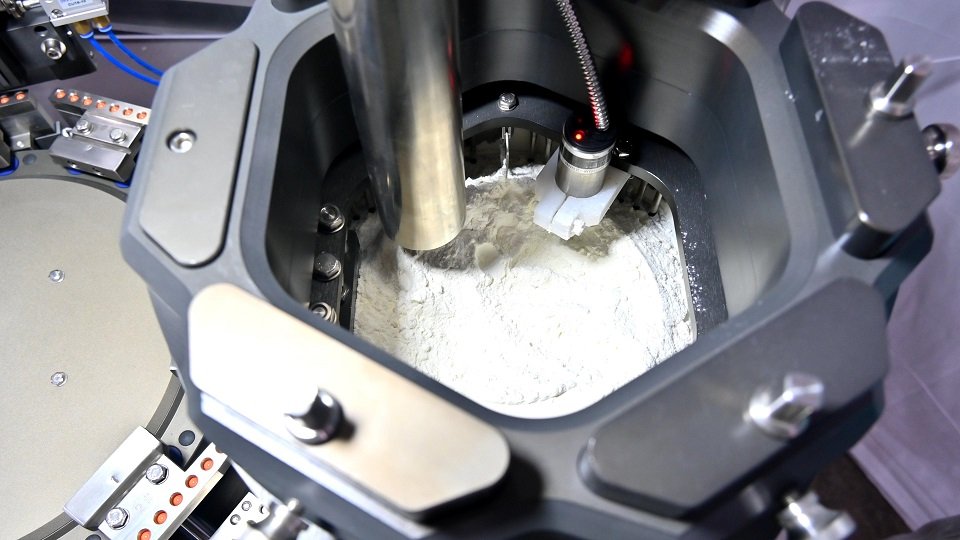 محطة التعبئة
عندما يختلف وزن تعبئة الكبسولات بشكل كبير، يجب أن يتبع استكشاف الأخطاء وإصلاحها تسلسل عملية التعبئة. ابدأ بالمادة، ثم تحقق من كيفية تغذية المسحوق في منطقة الجرعات، متبوعاً بقرص الجرعات وقضبان التعبئة. أخيراً، افحص تشغيل الآلة ودقة الفهرسة. يساعد هذا النهج في التمييز بين مشكلة تتعلق بالمادة ومشكلة تتعلق بالآلة.
العامل الأول الذي يجب التحقق منه هو المسحوق نفسه. يمكن أن تتصرف المساحيق المختلفة بشكل مختلف تماماً في آلة تعبئة الكبسولات. يمكن أن تؤثر قابلية التدفق، والكثافة الظاهرية، وتوزيع حجم الجسيمات، ومحتوى الرطوبة، والتماسك، والميل إلى التكتل على مدى اتساق وصول المسحوق إلى منطقة الجرعات وملئها.
النقطة الأساسية هي أن آلة تعبئة الكبسولات لا يمكنها التعويض بالكامل عن خصائص المواد غير المتسقة. إذا كان المسحوق نفسه لا يتدفق أو ينضغط بشكل متسق، فقد لا تؤدي تعديلات الآلة وحدها إلى القضاء على تباين وزن التعبئة.
بعد التأكد من ملاءمة المادة، تتمثل الخطوة التالية في فحص نظام تغذية المسحوق. فهو يزود محطة التعبئة بالمواد بشكل متسق. إذا تذبذب الإمداد، فقد يتذبذب أيضاً مستوى المادة فوق قرص الجرعات، مما يؤثر على كمية الجرعة.
المفتاح هو التحقق مما إذا كان نظام التغذية قادراً على التعامل مع خصائص المادة. لا تكمن المشكلة ببساطة في ما إذا كان جهاز التغذية قادراً على توصيل المسحوق، بل في ما إذا كان قادراً على توفير إمداد مستقر ومستمر للمسحوق في ظل ظروف الإنتاج الفعلية.
على سبيل المثال، قد يكون المسحوق سهل التدفق سهل التغذية نسبياً، بينما قد تتطلب المادة المتماسكة أو ضعيفة التدفق نظام تغذية مختلفاً لمنع تكون الجسور أو التراكم أو التفريغ المتقطع. يجب اعتبار المادة ونظام التغذية مزيجاً متوافقاً. فطريقة التغذية التي تعمل بشكل جيد مع تركيبة معينة قد لا توفر نفس الاستقرار مع تركيبة أخرى.
لذلك، عند استكشاف الأخطاء وإصلاحها، يجب على المشغلين التحقق من حالة تشغيل نظام التغذية والتوافق بين النظام والمادة. يجب فحص جهاز التغذية بحثاً عن التفريغ غير المستقر، أو تكون جسور المسحوق أو الانسداد، أو التراكم المفرط، أو إمداد المواد غير المتسق. وفي الوقت نفسه، يجب النظر فيما إذا كان مبدأ التغذية المختار مناسباً لسلوك التدفق الفعلي للمادة.
بعد فحص المادة و نظام تغذية المسحوق، تتمثل الخطوة التالية في فحص محطة التعبئة. وقبل كل شيء، من الضروري معرفة كيفية تحديد وزن التعبئة في العملية.
بالنسبة لآلة تعبئة الكبسولات، يرتبط وزن التعبئة ارتباطاً وثيقاً بحجم المواد التي يتم جرعتها في تجاويف قرص الجرعات. تلعب قضبان التعبئة دوراً رئيسياً في هذه العملية. ومع دوران قرص الجرعات، تتحرك قضبان التعبئة للأسفل وتضغط المسحوق في كل تجويف. يتم ضغط المسحوق تدريجياً من خلال خمس عمليات دك للوصول إلى الكمية المطلوبة. ثم خلال العملية السادسة، يتم نقله إلى جسم الكبسولة الفارغ.
هذا يعني أن وزن التعبئة لا يتم التحكم فيه ببساطة من خلال كمية المسحوق السائب التي تدخل إلى قرص الجرعات. كما يتم تحديد حجم المسحوق الفعال وحالة الضغط داخل تجاويف الجرعات من خلال تعديل قضيب التعبئة. لذلك، عند استكشاف أخطاء تباين وزن التعبئة في محطة التعبئة وإصلاحها، يتطلب إعدادان ميكانيكيان اهتماماً خاصاً: الخلوص بين قرص الجرعات واللوحة النحاسية، وارتفاع أو عمق قضبان التعبئة.
يجب تعديل الخلوص ضمن نطاق مناسب. إذا كان الخلوص كبيراً جداً، فقد يتسرب المسحوق أو يفيض من الفجوة، مما يؤدي إلى تباين غير مرضٍ في وزن التعبئة. إذا كان الخلوص صغيراً جداً، فقد يتلامس قرص الجرعات بشكل مفرط مع اللوحة النحاسية، مما يزيد من الاحتكاك الميكانيكي. وهذا يمكن أن يزيد من مقاومة التشغيل، ويؤثر على سلاسة دوران قرص الجرعات، وفي الحالات الشديدة يتداخل مع تشغيل الآلة المستقر.
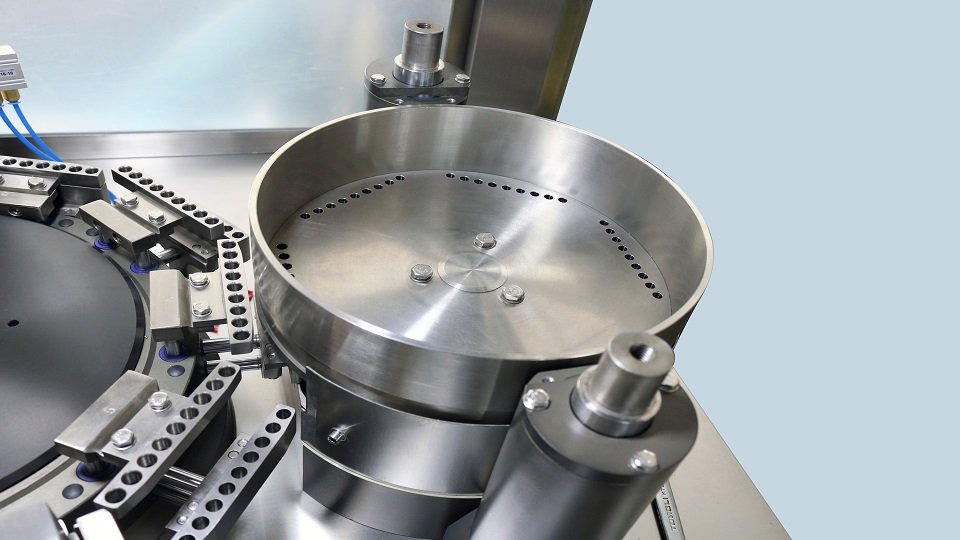 قرص الجرعات
يؤثر إعداد قضيب التعبئة بشكل مباشر على مدى عمق دخول القضبان في تجاويف الجرعات ومدى ضغط المسحوق أثناء كل عملية دك. الضبط على ارتفاع كبير يؤدي إلى وزن تعبئة أقل، والضبط على انخفاض كبير يسبب ضغطاً مفرطاً وبالتالي وزن تعبئة أعلى.
المنطقة الأخيرة التي يجب فحصها هي الدوران المتقطع ودقة الفهرسة لآلة تعبئة الكبسولات. لا تدور آلة تعبئة الكبسولات باستمرار بسرعة ثابتة. بدلاً من ذلك، تعمل الطاولة الدوارة الرئيسية من خلال حركة فهرسة متقطعة، تتوقف لفترة وجيزة في مواضع محددة بحيث يمكن إكمال كل عملية معالجة للكبسولة في المحطة المقابلة.
يتم توزيع محطات متعددة حول الطاولة الدوارة، بما في ذلك محطة تغذية الكبسولات، ومحطة الفصل، ومحطة التعبئة، ومحطة الرفض، ومحطة الإغلاق، ومحطة التفريغ، ومحطة التنظيف. يجب أن تعمل كل منها في موضع محدد بدقة بالنسبة للطاولة الدوارة.
إذا انحرفت زاوية فهرسة الطاولة الدوارة عن الموضع المصمم، فقد يتغير المحاذاة. قد لا يتم نقل المواد إلى جسم الكبسولة في الموضع المقصود، مما يؤدي إلى تباين في وزن التعبئة وتسرب المسحوق حول منطقة التعبئة.
يمكن أن يؤدي انحراف الفهرسة أيضاً إلى خلق مشاكل ميكانيكية. عندما يتم إجبار المكونات بشكل متكرر على العمل خارج محاذاتها المقصودة، قد يحدث تلامس واحتكاك غير ضروري بين الأجزاء الميكانيكية. وبمرور الوقت، يمكن أن يؤدي ذلك إلى تسريع تآكل المكونات، وزيادة الاهتزاز أو مقاومة التشغيل، وتقليل دقة الفهرسة بشكل أكبر. إذا أصبح الانحراف كبيراً، فقد يمنع الآلة من العمل بشكل طبيعي ويؤدي في النهاية إلى توقف غير مخطط له للآلة.
بمجرد تحديد سبب تباين وزن تعبئة الكبسولات، تتمثل الخطوة التالية في تطبيق حلول مستهدفة. يمكن النظر في هذه الحلول من جانبين رئيسيين، الآلة والمادة. هذا الجزء مخصص لمناقشة الأول ثم الثاني.
يجب اختيار نظام التغذية بناءً على خصائص المادة. في تعبئة الكبسولات الأوتوماتيكية، تُعد التغذية بالبريمة والتغذية الهوائية طريقتين شائعتين للتغذية، ولكن لا توجد واحدة منهما أفضل بشكل مطلق. يعتمد الاختيار المناسب على كيفية تدفق المادة، وكثافتها الظاهرية، وتماسكها، وما إذا كانت المادة تُورد على شكل مسحوق أو حبيبات أو كريات.
يستخدم نظام التغذية بالبريمة برغياً دواراً مثبتاً داخل قمع التغذية لتحريك المادة نحو مخرج التفريغ. ومع دوران البرغي، تقوم ريشه بدفع المادة باستمرار إلى الأمام مع تقليبها وإعادة توزيعها برفق في الوقت نفسه.
يمكن للبرغي أيضاً توفير توصيل للمادة قابل للتحكم والتكرار نسبياً، حيث يمكن ضبط معدل التغذية من خلال معايير مثل سرعة البرغي وهندسة البرغي. وهذا يجعل التغذية بالبريمة مفيدة بشكل خاص عندما تكون المادة خفيفة، أو دقيقة نسبياً، أو لديها ميل للتراكم أو التكتل تحت تأثير الجاذبية. بشكل عام، يمكن اعتبار المساحيق ذات الكثافة الظاهرية التي تتراوح تقريباً بين 0.3 و0.5 جم/مل مناسبة للتغذية بالبريمة. يجب اعتبار هذا النطاق مرجعاً عملياً للفحص وليس مواصفة عالمية.
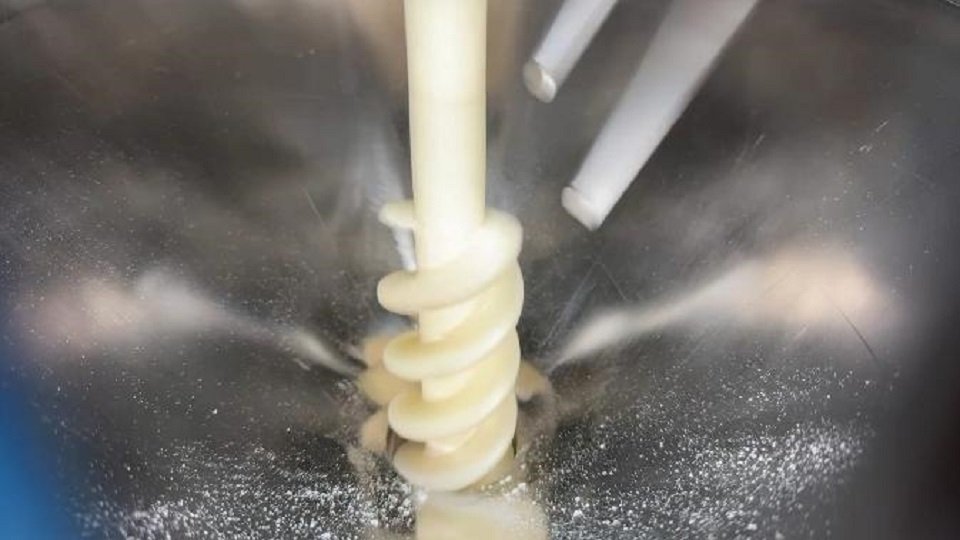 نظام التغذية بالبريمة
تستخدم التغذية الهوائية آلية تفريغ مساعدة لمساعدة المادة على الانتقال من القمع إلى محطة التعبئة. النظام مجهز بأسطوانة هوائية اهتزازية وصمام فراشي. توفر الأسطوانة الهوائية اهتزازاً للمساعدة في تفكيك المادة وتحريكها، بينما يتحكم الصمام الفراشي في مسار التفريغ. معاً، يعملان على تسريع تفريغ المادة والمساعدة في تقليل مخاطر تراكم المسحوق أو انسداده عند المخرج.
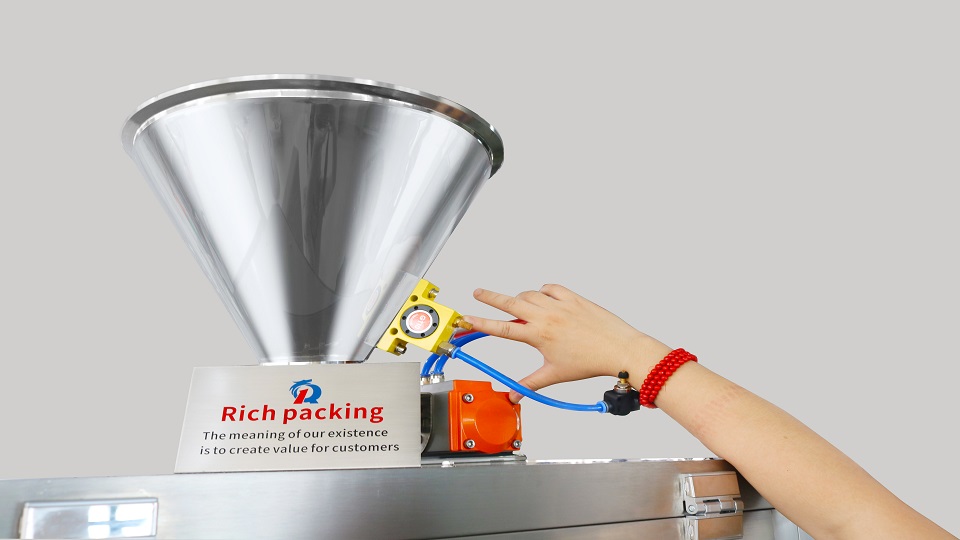 نظام التغذية الهوائية لآلة تعبئة الكبسولات من Rich Packing
يمكن أن يكون هذا النوع من التغذية مفيداً عندما لا تفرغ المادة بسلاسة تحت تأثير الجاذبية. ويمكن أن يكون مفيداً بشكل خاص للمواد المتماسكة قليلاً أو اللزجة بدرجة خفيفة، حيث يساعد الاهتزاز في كسر التراكمات المحلية وتحسين حركة المادة. كما تُعد التغذية الهوائية خياراً مفيداً للحبيبات والكريات. وعلى عكس البرغي، يمكن لمسار التغذية تقليل التلامس الميكانيكي المستمر مع المنتج. قد يكون هذا مهماً عندما تحتوي التركيبة على جزيئات تحتاج إلى الحفاظ على شكلها أو سلامتها.
ومع ذلك، لا ينبغي اعتبار التغذية الهوائية حلاً لكل مسحوق ضعيف التدفق. فالمساحيق شديدة التماسك لا تزال قادرة على تكوين جسور أو الانضغاط في القمع حتى عند تطبيق الاهتزاز. بالنسبة للمواد اللزجة بشكل خاص، فإن آلة تعبئة الكبسولات شبه الأوتوماتيكية هي حل أفضل.
آلة تعبئة الكبسولات شبه الأوتوماتيكية CGNT-209 من Rich Packing
لذلك لا يوجد فائز مطلق بين التغذية بالبريمة والتغذية الهوائية. يجب أن يتبع الاختيار خصائص المادة وسلوك التغذية الفعلي الملاحظ أثناء الاختبار.
كما تمت مناقشته في القسم 2.3، فإن الخلوص بين قرص الجرعات واللوحة النحاسية وعمق قضيب التعبئة هما إعدادان ميكانيكيان مهمان يمكن أن يؤثرا على اتساق وزن التعبئة. لجعل هذه التعديلات أكثر دقة وأسهل في التنفيذ أثناء إعداد الماكينة وتغيير الإعدادات، تدمج آلة تعبئة الكبسولات الخاصة بنا هياكل ضبط مخصصة لكلا المكونين.
لضبط الخلوص بدقة، تستخدم آلة تعبئة الكبسولات هيكل ضبط متعدد الأبعاد، مع خمسة أعمدة دعم مثبتة على اللوحة النحاسية. توفر هذه الأعمدة الخمسة دعماً موزعاً ومستقراً لـ قرص الجرعات، مما يساعد في الحفاظ على قوة أكثر اتساقاً عبر منطقة الجرعات أثناء الضبط.
يسمح هذا الهيكل بضبط خلوص قرص الجرعات بشكل أكثر توازناً ودقة. يمكن للمشغلين إجراء تعديلات دقيقة على الخلوص مع الحفاظ على دعم مستقر لقرص الجرعات، مما يجعل عملية الإعداد أكثر دقة وأسرع. بمجرد تحديد الخلوص المناسب، يمكن لقرص الجرعات الحفاظ على وضع أكثر اتساقاً أثناء التشغيل، مما يساعد في تقليل تسرب المسحوق وتفاوت وزن التعبئة.
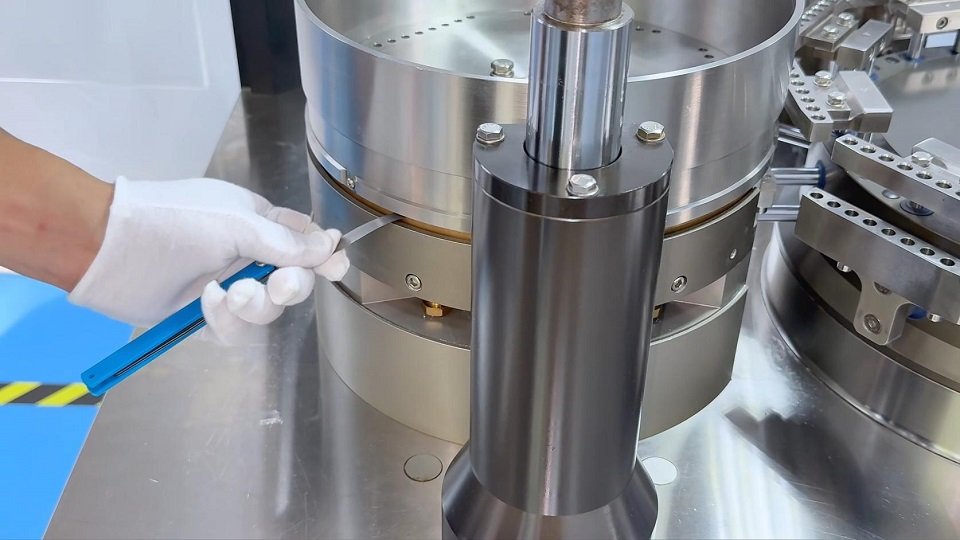 ضبط خلوص قرص الجرعات
مع حامل قضيب التعبئة، يمكن إزالة وحدات قضيب التعبئة وتركيبها بسهولة، مما يسهل تأمين القضبان وضبطها أثناء الإعداد. تم تجهيز ضبط قضيب التعبئة أيضاً بمعايرة، مما يسمح للمشغل بضبط ارتفاع القضيب وفقاً لموضع مرجعي واضح بدلاً من الاعتماد فقط على التقدير البصري. وهذا يجعل ضبط الارتفاع أكثر دقة وقابلية للتكرار، خاصة عندما تتطلب أوزان التعبئة أو التركيبات المختلفة إعدادات مختلفة لقضيب التعبئة.
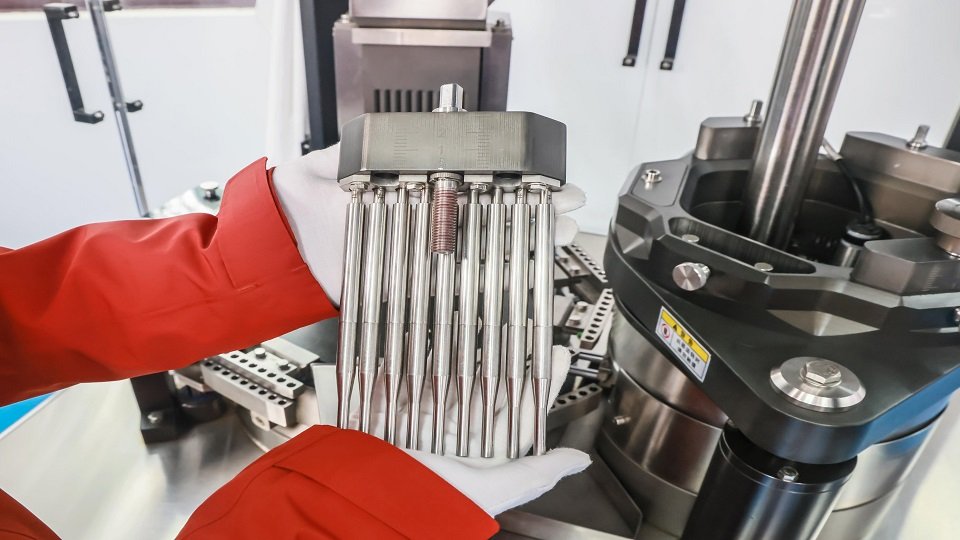 حامل قضيب التعبئة
معاً، يجعل الضبط متعدد الأبعاد لقرص الجرعات وهيكل قضيب التعبئة المعياري محطة التعبئة أسهل في الضبط ويساعد المشغلين على إنشاء حالة تعبئة أكثر اتساقاً مع معالجة التفاوت المفرط في وزن التعبئة.
لتقليل تفاوت وزن التعبئة الناتج عن عدم استقرار دوران الماكينة، تحتاج آلة تعبئة الكبسولات إلى الحفاظ على زاوية فهرسة دقيقة وقابلة للتكرار طوال التشغيل المستمر. تعالج ماكينتنا هذا من خلال تصميمين ميكانيكيين رئيسيين: صندوق الفهرسة 100DS وتصميم الكامة المدمج.
يستخدم صندوق الفهرسة 100DS رأس فهرسة بصري ألماني من نوع Zeiss بدقة فهرسة زاوية تبلغ 3 ثوانٍ قوسية لتحقيق تقسيم زاوي دقيق للقرص الدوار. بالإضافة إلى ذلك، يتم تشغيل عمود الفهرسة كمكون من قطعة واحدة في إعداد تشغيل واحد، مما يساعد في الحفاظ على دقة أبعاده ومحاذاته. تسمح هذه الميزات للقرص الدوار بالتوقف بشكل متكرر عند المواضع الزاوية المحددة، مما يضمن محاذاة دقيقة بين محطات المعالجة المختلفة.
بالنسبة لآلة تعبئة الكبسولات من النوع D الخاصة بنا، يوفر تصميم الكامة المدمج هيكل نقل مستقراً لحركات الفهرسة المتكررة ويدعم التشغيل المستقر عالي السرعة. يساعد هذا في تقليل التقلبات الميكانيكية غير الضرورية أثناء التشغيل المستمر ويسمح للماكينة بالحفاظ على حركة مستقرة حتى عند سرعات الإنتاج العالية.
من خلال ضمان وصول القرص الدوار إلى الموضع الصحيح بشكل متكرر وتحركه بسلاسة بين دورات الفهرسة، يمكن لآلة تعبئة الكبسولات تقليل الانحرافات الميكانيكية التي قد تساهم بخلاف ذلك في تباين وزن التعبئة.
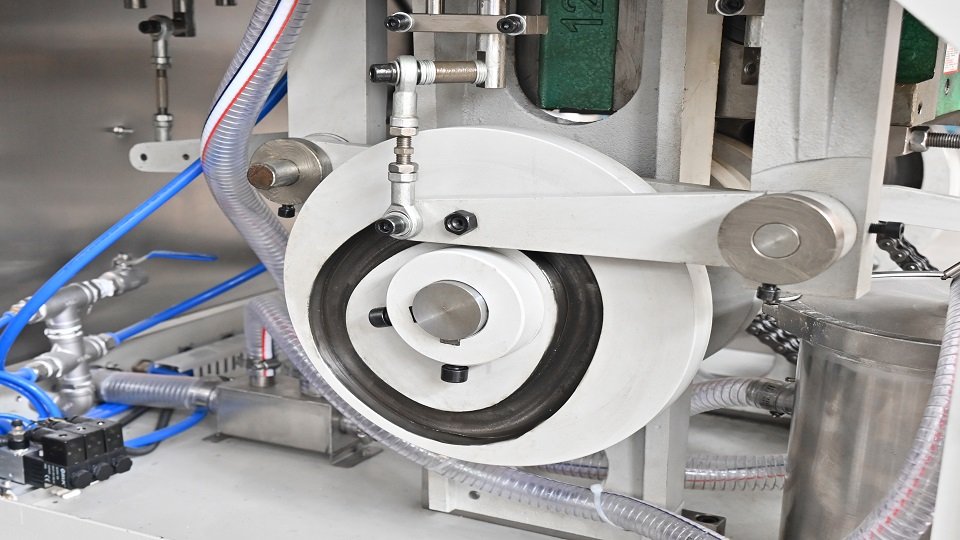 كامة مدمجة
يمكن أن تكون خصائص المواد سبباً مهماً لتباين وزن التعبئة، ولكن التركيبة نفسها يتم تحديدها عادةً وفقاً لمتطلبات منتج العميل. بصفتنا مورداً محترفاً لآلات تعبئة الكبسولات، ما يمكننا القيام به هو تقييم المادة، ومطابقة تكوين الآلة مع خصائصها، وتحسين عملية التعبئة من خلال الاختبار الفعلي.
قبل اختيار نظام التغذية، يمكننا مساعدة العملاء في اختبار قابلية تدفق موادهم الفعلية وتقييم كيفية تصرف المادة أثناء التغذية. وبناءً على خصائص المادة ونتائج الاختبار، يمكننا بعد ذلك التوصية بطريقة تغذية مناسبة.
أثناء التشغيل التجريبي، يمكن لمهندسينا ضبط معلمات الآلة ذات الصلة وفقاً لأداء المادة. تسمح هذه التجربة العملية بتحديد مشاكل التعبئة المحتملة قبل الإنتاج وتوفر أساساً أكثر موثوقية لتهيئة الآلة وضبطها.
ومع ذلك، بالنسبة للمواد اللزجة بشكل خاص أو شديدة التماسك، قد يكون تحقيق تغذية تلقائية مستقرة أكثر صعوبة. يمكن أن تلتصق هذه المواد بمكونات التغذية وتشكل جسوراً، مما يجعل التغذية التلقائية المستمرة صعبة حتى بعد تحسين المعلمات. في هذه الحالات، يمكننا التوصية بآلة تعبئة كبسولات نصف أوتوماتيكية وفقاً لخصائص المادة ومتطلبات الإنتاج. يوفر هذا بديلاً عندما لا تكون التركيبة مناسبة تماماً للتغذية التلقائية عالية السرعة.
بمعنى آخر، على الرغم من أننا لا نستطيع تغيير تركيبة العميل، إلا أننا نستطيع العمل مع التركيبة التي اختارها العميل والمساعدة في إيجاد حل مناسب من خلال اختبار المواد، والتجارب الفعلية للآلة، وتحسين المعلمات، مما يساعد العميل على تقليل تباين وزن التعبئة قدر الإمكان.
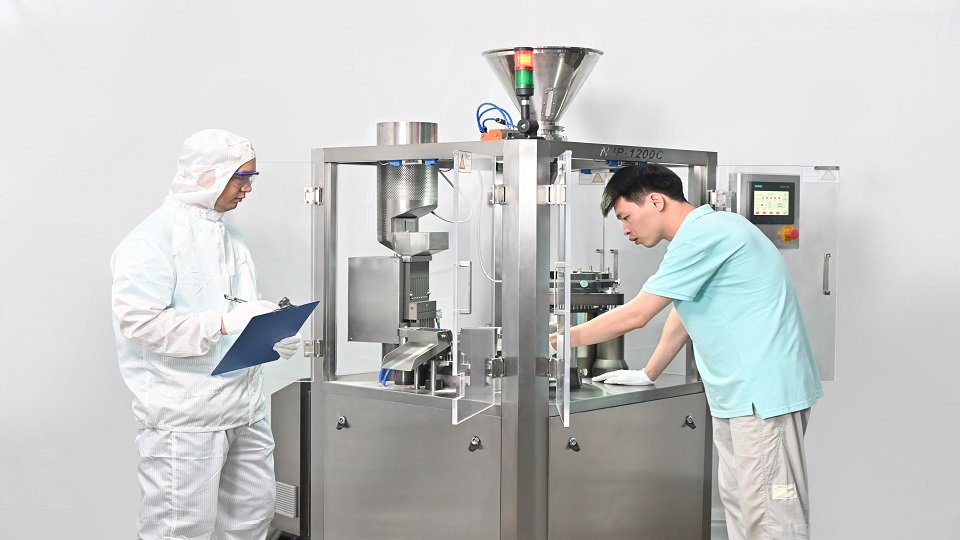 يقوم فريق هندسة Rich Packing بإجراء تشغيل تجريبي للعميل
عادةً لا ينتج تباين وزن تعبئة الكبسولات عن عامل واحد. يجب أن تبدأ عملية استكشاف الأخطاء وإصلاحها المنهجية بخصائص المادة، متبوعة بـنظام تغذية المسحوق، ومحطة التعبئة، وأخيراً دقة فهرسة الآلة ودورانها. لذلك يجب أن تعالج الحلول المقابلة كلاً من المادة والآلة.
بصفتنا مورداً محترفاً لآلات تعبئة الكبسولات وخبيراً في حلول التعبئة والتغليف، فإن Rich Packing تقدم أكثر من مجرد آلة قياسية. تم تطوير تصميمات آلات تعبئة الكبسولات الخاصة بنا لدعم التعبئة الدقيقة والمستقرة، بينما يمكن لفريقنا الهندسي تقديم توصيات وخدمات مخصصة وفقاً لمادة العميل ومتطلبات الإنتاج والتطبيق الفعلي. من اختبار المواد إلى تكوين الآلة، والإنتاج التجريبي، وضبط المعلمات، الهدف هو مساعدة كل عميل على إنشاء عملية تعبئة كبسولات دقيقة ومستقرة ومناسبة للإنتاج المستمر.
تشمل الأسباب الشائعة خصائص المواد غير المتسقة، والتغذية غير المستقرة للمسحوق، والخلوص غير الصحيح لقرص الجرعات، والضبط غير المناسب لقضيب التعبئة، وفهرسة الآلة غير الدقيقة.
ابدأ بفحص المادة ونظام التغذية، ثم اضبط قرص الجرعات وقضبان التعبئة ونظام فهرسة الآلة. يمكن أن يساعد اختبار المواد الفعلي أيضاً في تحديد طريقة التغذية وإعدادات الآلة الأكثر ملاءمة.
يمكن استخدام خطأ في وزن التعبئة بنسبة ≤3% كمرجع عملي لأداء تعبئة الآلة، ولكن الحد المطبق يعتمد على المنتج والتركيبة ومتطلبات الجودة ذات الصلة.
يعتمد ذلك على المادة. يمكن أن تكون التغذية بالبريمة مناسبة للمساحيق خفيفة الوزن، بينما يمكن النظر في التغذية الهوائية للمواد والحبيبات المتماسكة قليلاً. يوصى بإجراء اختبار فعلي للمادة قبل اتخاذ قرار نهائي.
قد يكون من الصعب تغذية المواد شديدة التماسك أو اللزجة باستمرار باستخدام نظام أوتوماتيكي بالكامل. اعتماداً على المادة ومتطلبات الإنتاج، قد يتم النظر في استخدام آلة تعبئة كبسولات نصف أوتوماتيكية.
29+ years in pharmaceutical machinery, covering capsule filling, tablet pressing, blister packaging, tablet and capsule counting, cartoning, GMP production, and overseas machine service.
بريد إلكتروني : manager@richpacking.cn
Building D, No. 226, Beishan Qiaotou Street, Haizhu District, Guangzhou City, Guangdong Province, China


 دعم شبكة IPv6